Shanghai Dalsze New Material Technology Co., Ltd. dostarcza pełny asortyment reaktywnych ciekłych kauczuków, w tym HTPB, CTBN, CTPB, ATBN, HTBN, ATPB i inne. Jako pionier reaktywnego ciekłego kauczuku w Chinach, koncentrujemy się na wysokiej klasy pochodnych olefin, oferując kompleksowe portfolio produktów i wyjątkowe możliwości badawczo-rozwojowe. Niestandardowa - dostępna jest produkcja dostosowana do specyficznych wymagań klientów.
Reaktywne płynne gumyto polimery telecheliczne o niskiej lepkości z funkcjonalnymi grupami końcowymi, takimi jak hydroksyl, karboksyl lub amino. Grupy te umożliwiają sieciowanie w układach termoutwardzalnych. Oferują podwójną wartość: przetwarzalność cieczy i wydajność elastomeru. Widzę, że zapewniają wzmocnienie pierścienia, elastyczność i poprawę przyczepności w epoksydach, poliuretanach i kompozytach.
Chemia końcowych grup funkcyjnych dyktuje reaktywność i ścieżki utwardzania. Skład szkieletu reguluje kompatybilność, odporność na olej i właściwości w niskich temperaturach. Kauczuki te rozwiązują problem kruchości wysokowydajnych materiałów termoutwardzalnych, bez utraty możliwości przetwarzania. Naciski regulacyjne na epoksydy na bazie BPA i trendy w zmniejszaniu ciężaru napędzają popyt na systemy HTPB z reaktywnego ciekłego kauczuku. Zrozumienie klasyfikacji reaktywnych ciekłych kauczuków i dobór systemów utwardzaniapomaga inżynierom dokonać prawidłowego wyboru.
Podstawy chemiczne: co wyróżnia te gumy
Funkcjonalne grupy końcowe: uchwyty reaktywne
Grupy końcowe postrzegam jako główne uchwyty reaktywne. Grupy hydroksylowe, karboksylowe i aminowe wyznaczają inną ścieżkę utwardzania. Reaktywne płynne gumy HTPBzilustruj tę zasadę. Ich hydroksylowe grupy końcowe umożliwiają tworzenie poliuretanu. Metoda polimeryzacji znacząco wpływa na strukturę. Polimeryzacja anionowa powoduje wysoką zawartość 1,2-winylu. Polimeryzacja wolnorodnikowa daje niską zawartość 1,2-winylu. Różni się także funkcjonalność OH.
Parametr strukturalny | Polimeryzacja anionowa | Polimeryzacja wolnorodnikowa |
Zawartość 1,2-winylu | Wysoka (60-90%) | Niski (15-20%) |
Och, funkcjonalność | f~2,0 (diol liniowy) | f>2 (rozgałęziony, śr. 2,4-2,6) |
Tg | Wysoki | Niski |
Liniowe diole o f ~ 2,0 umożliwiają tworzenie termoplastycznego poliuretanu. Struktury rozgałęzione o f>2 prowadzą do sieci termoutwardzalnych. Ta różnica bezpośrednio wpływa na końcowe właściwości utwardzenia.
Architektura szkieletu: polibutadien vs. modyfikowany nitrylem
Podstawa określa kompatybilność gumy z różnymi żywicami. Szkielety polibutadienowe zapewniają doskonałą elastyczność w niskich temperaturach. Zachowują elastyczność poniżej -70°C. Wykazują jednak słabą odporność na oleje i rozpuszczalniki. Szkielety modyfikowane nitrylem rozwiązują ten problem. Zawartość akrylonitrylu zapewnia odporność na olej. Zmniejsza także elastyczność w niskich temperaturach.
Gatunki o wysokiej zawartości akrylonitrylu mają lepszą odporność na olej, podczas gdy niska zawartość akrylonitrylu zapewnia lepszą elastyczność i sprężystość w niskich temperaturach.
Szkielet polimerowy | Odporność na olej | Elastyczność w niskich temperaturach |
Polibutadien (BR) | Słaba odporność na oleje i rozpuszczalniki | Doskonały; pozostaje elastyczny do temperatury poniżej -70°C, przy niewielkiej sztywności do -55°C |
Butadien-akrylonitryl (NBR) | Nadawany przez zawartość akrylonitrylu; wyższy ACN = wyższa odporność na olej/paliwo | Uszkodzony przez zwiększoną zawartość akrylonitrylu; zakres od -55°C (niski ACN) do -10°C (wysoki ACN) |
Wybieram szkielet w oparciu o wymagania środowiskowe aplikacji.
Jak struktura wpływa na wydajność
Połączenie grupy końcowej i szkieletu tworzy ostateczny profil wydajności. Rozgałęziona struktura z f>2 nakłada ograniczenia na elastyczność projektowania. Liniowe żywice dwufunkcyjne o f ~ 1,95 mogą wytwarzać termoplastyczne elastomery poliuretanowe. Funkcjonalność hydroksylowa i mikrostruktura szkieletu decydują o właściwościach utwardzenia. Postrzegam tę relację struktura-właściwość jako rdzeń doboru materiału. Zrozumienie tych podstaw pomaga mi wybrać odpowiednie reaktywne płynne kauczuki HTPB do każdego zastosowania.
Klasyfikacja reaktywnych ciekłych kauczuków HTPB i jego odpowiedników
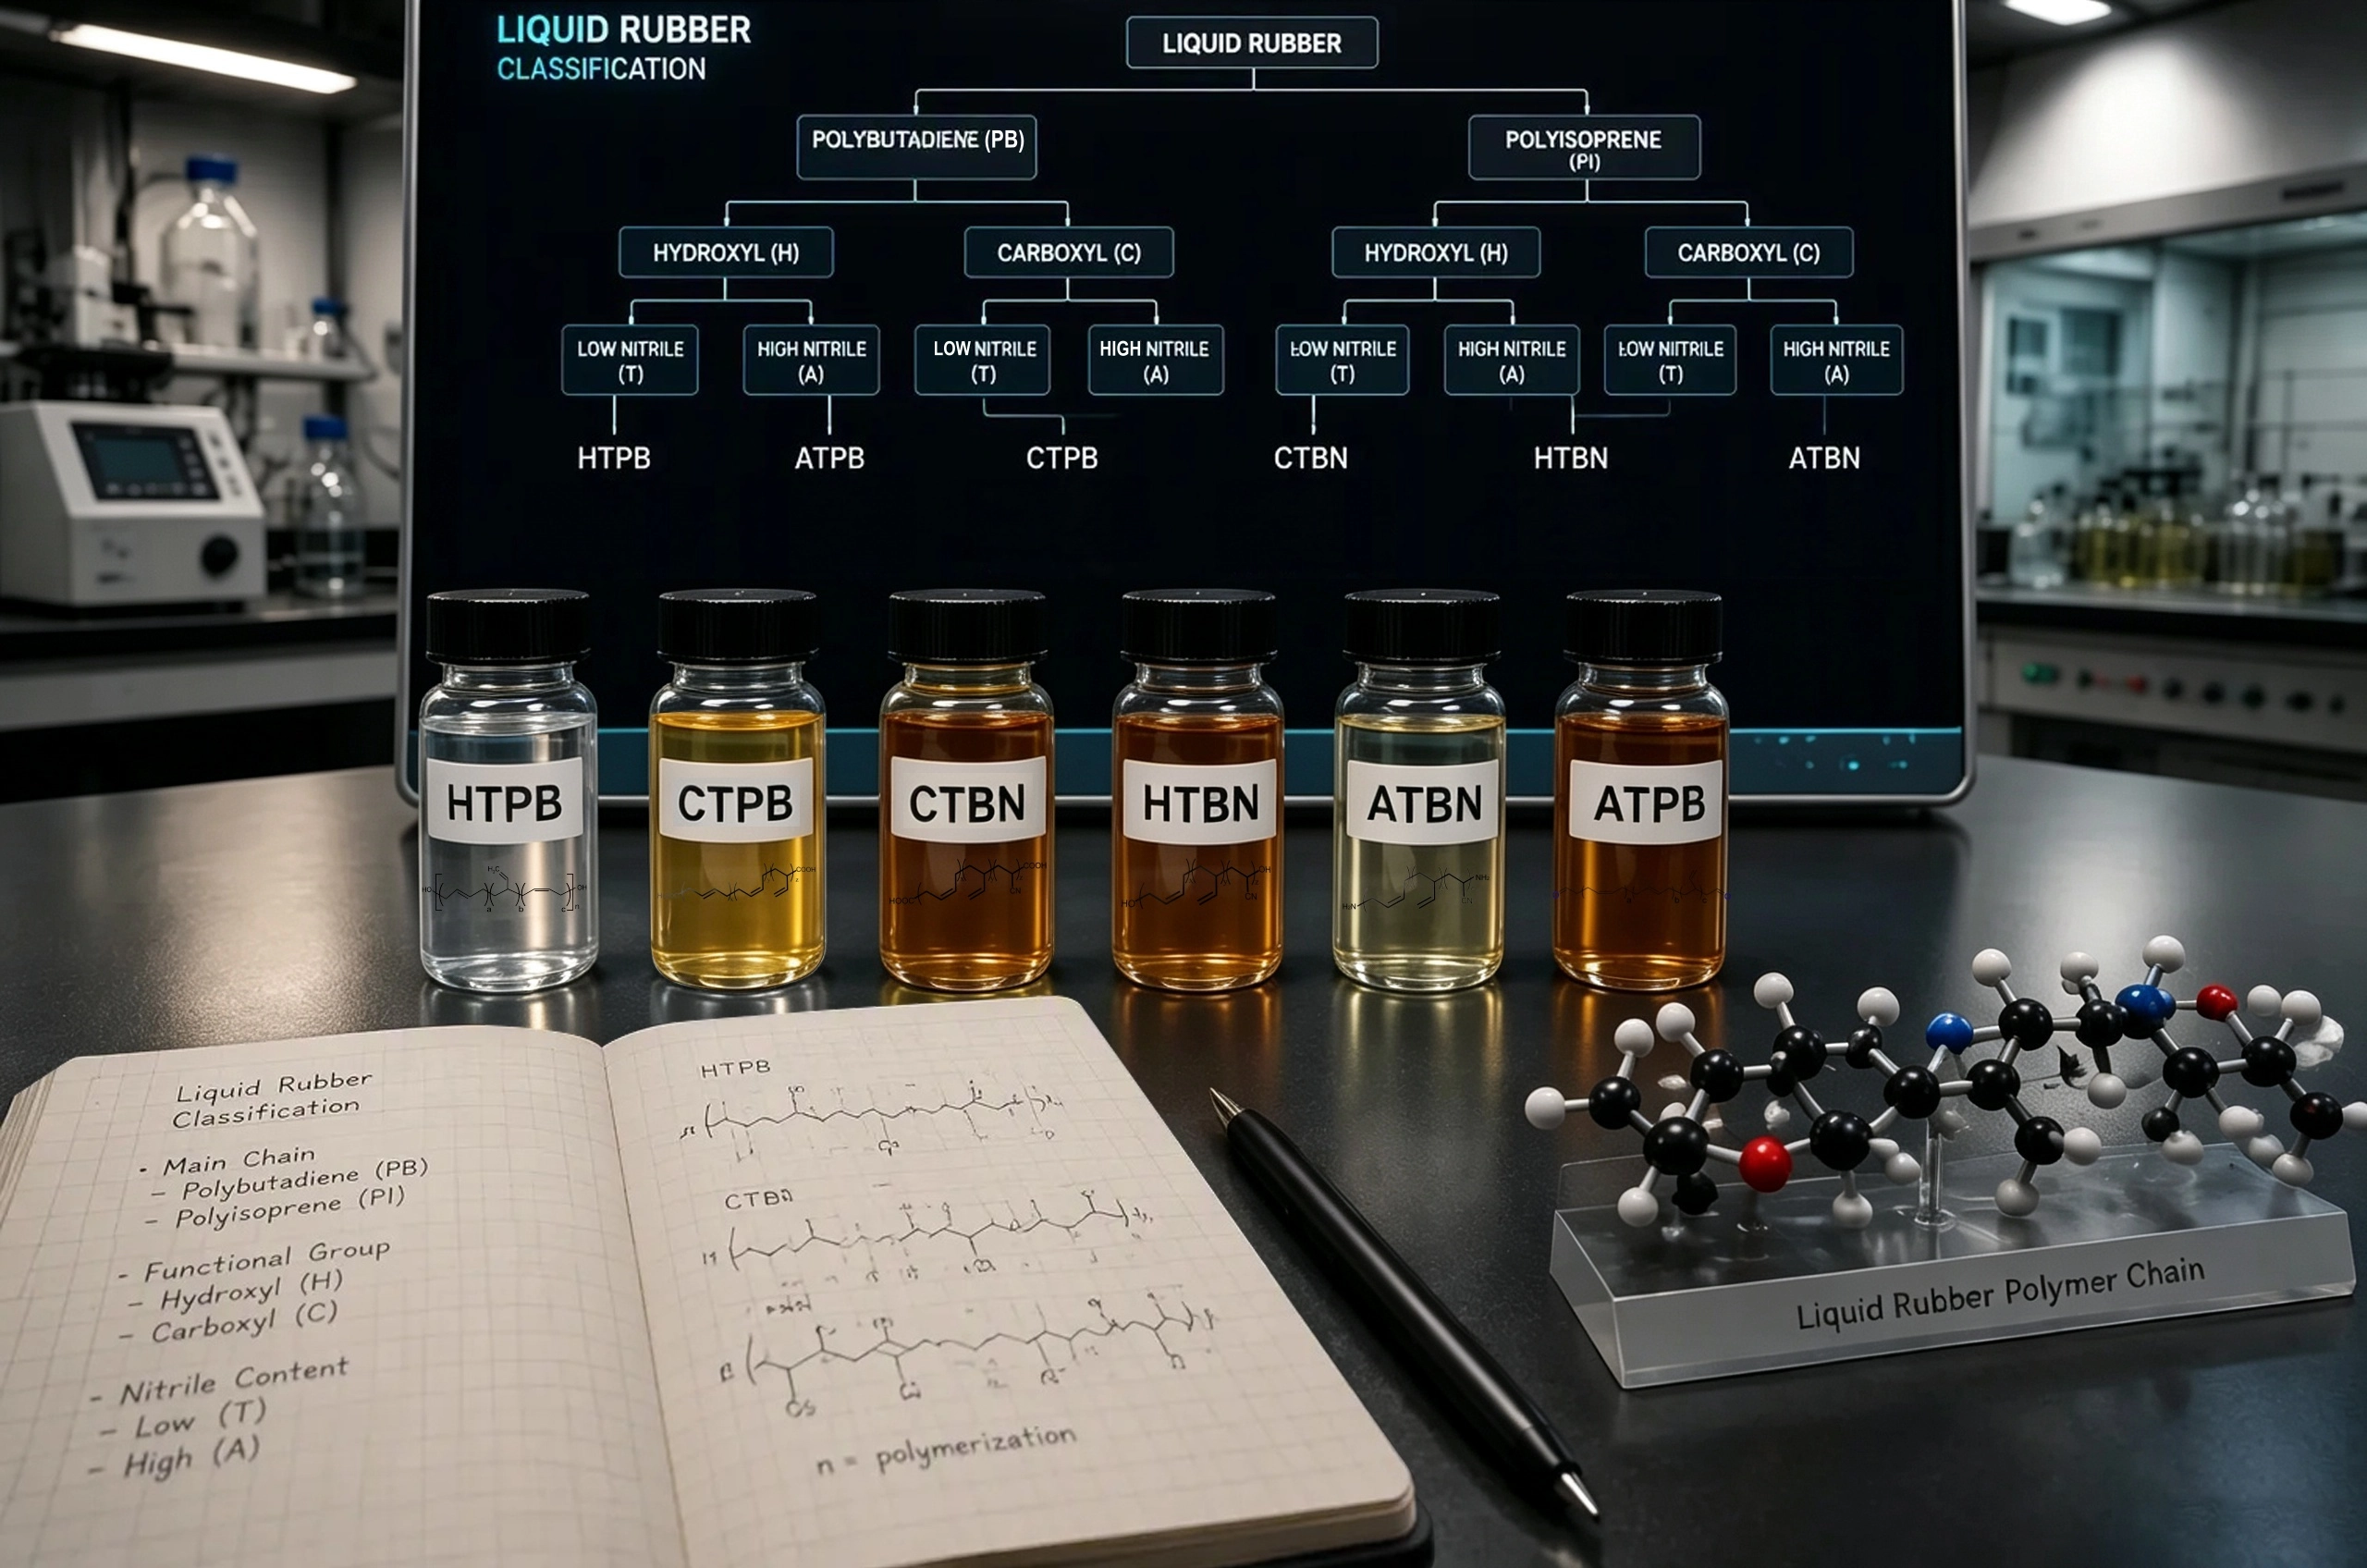
Klasyfikuję te kauczuki przede wszystkim według ich końcowych grup funkcyjnych. Klasyfikacja ta określa chemię utwardzania i zakres zastosowania. Na rynku dominują trzy rodziny: typy zakończone grupą hydroksylową, grupą karboksylową i grupą aminową. Każda rodzina oferuje wyraźne korzyści dla określonych systemów żywic i wymagań wydajnościowych.
Typy zakończone grupą hydroksylową: HTPB i HTBN
Polibutadien zakończony grupą hydroksylową (HTPB) jest najczęściej stosowanym reaktywnym ciekłym kauczukiem. Widzę to wszędzie, od napędu rakietowego po towary konsumpcyjne. Jego końcowe grupy hydroksylowe łatwo reagują z izocyjanianami, tworząc sieci poliuretanowe. Szkielet polibutadienowy zapewnia wyjątkową elastyczność w niskich temperaturach i stabilność hydrolityczną.
Nieruchomość | Wartość |
Liczbowo średnia masa cząsteczkowa (Mn) | 1 000–5 000 g/mol |
Liczba hydroksylowa (OH#) | 0,4–0,9 meq/g (22–50 mg KOH/g) |
Lepkość w temperaturze 30°C | 5 000–15 000 mPa·s |
Temperatura zeszklenia (Tg) | -70 do -85°C |
Wytrzymałość na rozciąganie (utwardzony PU) | 3,0–5,5 MPa |
Wydłużenie przy zerwaniu (utwardzony PU) | 450–700% |
Optymalny stosunek NCO/OH | 0,95–1,05 |
Typowa zawartość spoiwa paliwa pędnego | 12–18% wag. |
Właściwości te przekładają się na niezwykły zakres zastosowań. Poliuretany na bazie HTPB znajduję w panelach izolacyjnych ze sztywnej pianki, trwałych elastomerowych kołach do kolejek górskich i schodów ruchomych, tulejach zawieszenia samochodowego i masach do zalewania instalacji elektrycznych. Materiał ten pojawia się również w wysokowydajnych klejach, powłokach powierzchniowych, uszczelniaczach, włóknach syntetycznych, takich jak spandex, podkładach dywanowych i częściach z twardego plastiku do instrumentów elektronicznych. Przede wszystkim HTPB służy jako stałe spoiwo paliwa rakietowego w pojazdach nośnych, zwykle formułowane jako HTPB/AP/Al w proporcjach 12/68/20.
Butadien-akrylonitryl zakończony grupą hydroksylową (HTBN)ma ten sam skład chemiczny reaktywności, ale zawiera komonomer akrylonitrylu. Ta modyfikacja poprawia odporność na olej i zwiększa polarność, zapewniając lepszą kompatybilność z żywicami epoksydowymi i winyloestrowymi. Wybieram HTBN, gdy aplikacja wymaga zarówno reaktywności poliuretanu, jak i zwiększonej odporności na rozpuszczalniki.
Typy zakończone karboksylem: CTPB i CTBN
Polibutadien zakończony grupą karboksylową (CTPB)i butadien-akrylonitryl zakończony grupą karboksylową (CTBN) reprezentują drugą główną rodzinę. Kauczuki te zawierają końcowe grupy kwasu karboksylowego, które reagują z żywicami epoksydowymi, aminami i tlenkami metali. Uważam, że są one niezbędne do hartowania żywic epoksydowych.
CTBN tworzy fazę gumową w matrycy epoksydowej. Otrzymujesz lepszą odporność na uderzenia i elastyczność. Żywica pochłania energię i zapobiega rozprzestrzenianiu się pęknięć. CTBN reaguje z żywicą epoksydową, tworząc kopolimery blokowe zarówno z segmentami sztywnymi, jak i elastycznymi. CTBN tworzy rozproszoną fazę gumową, poprawiającą właściwości mechaniczne. Wybielanie naprężeń wynika z rozproszenia światła widzialnego z rozpraszającej warstwy środkowej. W tym przypadku jest to pustka w centrum rozpraszania, która wynika z kawitacji cząstek CTBN. Jest to ważny mechanizm rozpraszania energii po dodaniu CTBN do żywicy epoksydowej, który może zużywać energię w momencie pękania, a mostkowanie gumy i plastyczność przy ścinaniu są również rozsądnymi mechanizmami hartowania.
Ilościowa poprawa po dodaniu CTBN jest znacząca. Widzę stałe korzyści w zakresie wielu właściwości mechanicznych.
Nieruchomość | Poprawa |
Wytrzymałość na rozciąganie | Wzrost o 26% przy 5 phr CTBN |
Wydłużenie przy zerwaniu | Znacznie wzrosła |
Siła uderzenia z karbem Izod | Znacznie wzrosła |
Moduł rozciągania | Zmniejszane stopniowo |
Maksymalna wytrzymałość | Osiągnięto o godzinie 15 phr CTBN |
Odporność na pękanie (K IC) | Stabilny dla >10 phr CTBN |
Temperatura zeszklenia (Tg) | Wzrost o 11,3°C przy 25 phr CTBN |
W przypadku klejów strukturalnych określam gatunki CTBN w oparciu o zawartość grup karboksylowych i lepkość. Dane producentapokazuje wyraźną zależność pomiędzy tymi parametrami.
Stopień CTBN | Liczba karboksylowa (mmol/g) | Lepkość w 27°C (Pa·S) |
CTBN-1 | 0,45 – 0,55 | ≤180 |
CTBN-2 | 0,55 – 0,65 | ≤150 |
CTBN-3 | 0,45 – 0,65 | ≤300 |
CTBN-4 | 0,65 – 0,75 | ≤200 |
CTBN-5 | 0,50 – 0,70 | ≤600 |
Wybieram gatunki o niższej lepkości dla łatwego mieszania i gatunki o wyższej zawartości karboksylu dla większej gęstości usieciowania. Przy moim wyborze kieruje się kompromisem między przetwarzalnością a właściwościami końcowymi.
Typy zakończone aminą: ATPB i ATBN
Polibutadien zakończony grupą aminową (ATPB) i butadien-akrylonitryl zakończony grupą aminową (ATBN)uzupełnij triadę klasyfikacyjną. Kauczuki te zawierają pierwszorzędowe grupy aminowe, które szybko reagują z żywicami epoksydowymi, izocyjanianami i bezwodnikami. Cenię je za szybką kinetykę utwardzania i dobrą przyczepność do podłoży polarnych.
ATBN znajduje szczególne uznanie w klejach i powłokach epoksydowych. Grupy aminowe reagują bezpośrednio z pierścieniami epoksydowymi bez konieczności stosowania oddzielnego katalizatora. Ta bezpośrednia reakcja tworzy silne wiązania chemiczne na granicy faz. Grupy nitrylowe w ATBN zwiększają przyczepność do metali i tworzyw konstrukcyjnych. Doceniam także lepszą wytrzymałość na rozdarcie i odporność na zmęczenie, jakie kauczuki zakończone grupami aminowymi nadają utwardzonym systemom.
Funkcjonalność aminowa ma jeszcze jedną zaletę: umożliwia utwardzanie w temperaturze pokojowej. Ta funkcja upraszcza przetwarzanie i zmniejsza koszty energii w produkcji. Widzę rosnące zainteresowanie ATBN w przypadku powłok stosowanych w terenie i mas naprawczych, gdzie utwardzanie cieplne jest niepraktyczne.
Te trzy rodziny - hydroksylowe, karboksylowe i aminowe— obejmują zdecydowaną większość zastosowań reaktywnych płynnych kauczuków HTPB. Każda chemia grup funkcyjnych zapewnia odrębną ścieżkę utwardzania i profil działania. Wybór ostatecznie zależy od systemu żywicy, warunków przetwarzania i wymagań użytkownika końcowego.
Wydajność porównawcza: wybór odpowiedniej gumy
Źródło obrazu: Pexels
Lepkość i charakterystyka przetwarzania
Lepkość uważam za pierwszy parametr przy wyborze reaktywnej ciekłej gumy. Niższa lepkość upraszcza produkcję. Widzę to wyraźnie w przypadku preparatów pędnych na bazie HTPB. Niższa lepkość zawiesinyumożliwia łatwe odlewanie w skomplikowanych obudowach silników rakietowych. Formułulatorzy dostosowują proporcje utwardzacza, aby kontrolować żywotność i lepkość podczas przetwarzania. Ta równowaga między urabialnością a czasem reakcji określa wydajność produkcji.
Aspekt | Wpływ lepkości | Praktyczny przykład |
Przetwarzanie | Niższa lepkość ułatwia mieszanie i odlewanie | Łatwe odlewanie w skomplikowanych obudowach silników rakietowych |
Życie w garnku | Możliwość regulacji poprzez proporcje utwardzacza | Formulatorzy kontrolują lepkość podczas przetwarzania |
Gatunki CTBN wykazują wyższą lepkość niż HTPB. Zawartość karboksylu i masa cząsteczkowa powodują tę różnicę. Do hartowania epoksydowego wybieram gatunki CTBN o niższej lepkości. W tych systemach liczy się dokładne wymieszanie.
Skuteczność hartowania i właściwości mechaniczne
Oceniam skuteczność hartowania, mierząc odporność na pękanie i udarność. CTBN przoduje w systemach epoksydowych. Cząsteczki gumy tworzą fazę rozproszoną. Faza ta pochłania energię poprzez kawitację i uginanie się pod wpływem ścinania. Mechanizm zapobiega rozprzestrzenianiu się pęknięć. Widzę stałą poprawę siły uderzenia. Moduł sprężystości przy rozciąganiu pozostaje w dużej mierze niezmieniony.
Poliuretany na bazie HTPB zapewniają doskonałe wydłużenie i wytrzymałość na rozdarcie. Liniowa struktura diolu tworzy elastyczne elastomery. Wybieram HTBN lub ATBN, gdy potrzebuję zarówno wytrzymałości, jak i odporności na olej. Systemy Reactive Liquid Rubbers HTPB stanowią podstawę dla tych receptur dostosowanych do wydajności.
Odporność chemiczna i stabilność termiczna
Chemia szkieletu określa odporność chemiczną. Szkielety polibutadienowe wykazują słabą odporność na olej i rozpuszczalniki. Szkielety modyfikowane nitrylem rozwiązują ten problem. Wyższa zawartość akrylonitrylu poprawia odporność na paliwa i węglowodory. Wybieram szkielet na podstawie środowiska operacyjnego.
Stabilność termiczna zależy od struktury szkieletu. HTPB utrzymuje elastyczność poniżej -70°C. Kauczuki nitrylowe tracą pewne właściwości w niskich temperaturach. W zamian zyskują zwiększoną odporność chemiczną. Zastosowania wysokotemperaturowe preferują gatunki modyfikowane nitrylem. Zastosowania niskotemperaturowe wymagają szkieletów z czystego polibutadienu. Dopasowuję gumę do wymagań środowiskowych każdego zastosowania.
Przyczepność i kompatybilność żywicy
Oceniam przyczepność i kompatybilność żywicy jako ostateczną bramkę selekcji. Te dwie właściwości określają, czy reaktywny ciekły kauczuk faktycznie integruje się z docelowym preparatem. Kompatybilność decyduje o tym, jak dobrze guma dysperguje w żywicy. Przyczepność określa siłę wiązania z podłożem.
Zgodność żywicy zależy od parametrów rozpuszczalności. Polaryzacja szkieletunapędza to zachowanie. Kauczuki polibutadienowe wykazują doskonałą kompatybilność z żywicami niepolarnymi, takimi jak poliuretan. Rozdzielają fazy w polarnych układach epoksydowych. Kauczuki modyfikowane nitrylem rozwiązują ten problem. Akrylonitryl zwiększa polaryzację. Ta zmiana poprawia kompatybilność z żywicami epoksydowymi, winyloestrowymi i fenolowymi. Uważam, że CTBN i ATBN to najlepszy wybór w przypadku hartowania epoksydowego właśnie ze względu na tę kompatybilność.
Rodzaj gumy | Żywica epoksydowa | Poliuretan | Ester winylowy | Fenolowy |
HTPB | Słaby | Doskonały | Umiarkowany | Słaby |
HTBN | Dobry | Doskonały | Dobry | Umiarkowany |
CTPB | Umiarkowany | Dobry | Umiarkowany | Słaby |
CTBN | Doskonały | Dobry | Doskonały | Dobry |
ATPB | Umiarkowany | Dobry | Umiarkowany | Słaby |
ATBN | Doskonały | Dobry | Doskonały | Dobry |
Przyczepność kieruje się inną logiką. Grupy końcowe tworzą wiązania chemiczne z podłożem. Kauczuki zakończone aminą tworzą silne wiązania z metalami i tworzywami konstrukcyjnymi. Grupy aminowe reagują z powłokami epoksydowymi i warstwami podkładowymi. Grupy nitrylowe w ATBN poprawiają zwilżalność i przyczepność do powierzchni polarnych. Kauczuki zakończone grupami hydroksylowymi dobrze sprawdzają się na podłożach niepolarnych. Wybieram HTPB do powłok poliuretanowych na podłożach z tworzyw sztucznych. Wybieram ATBN do klejów epoksydowych na aluminium i stali.
Zasada jest prosta: dopasuj polaryzację gumowego szkieletudo żywicy w celu dyspersji i dopasowuje reaktywność grup końcowych do podłoża w celu uzyskania przyczepności.
Biorę pod uwagę stężenie gumy. Wyższe obciążenia mogą poprawić przyczepność, ale mogą zmniejszyć wytrzymałość kohezyjną. Optymalna równowaga zależy od konkretnej gumy i podłoża. Zawsze testuję kompatybilność na małej partii próbnej. Wizualna klarowność po zmieszaniu wskazuje na dobrą dyspersję. Zmętnienie lub separacja faz sygnalizuje problem z kompatybilnością. Uzyskanie właściwej równowagi oddziela skuteczny preparat od nieudanego. Systemy Reactive Liquid Rubbers HTPB stanowią podstawę tego tuningu. Warianty modyfikowane nitrylem zapewniają polarną ścieżkę adhezji.
Perspektywy zastosowania: dokąd zmierzają te gumy
Przemysł lotniczy i obronny: materiały pędne, wykładziny i kleje strukturalne
Sektor lotniczy pozostaje największym konsumentem reaktywnych płynnych kauczuków HTPB. Uważam, że ten materiał dominuje w stałych materiałach pędnych rakiet, ponieważ zapewnia przewidywalne właściwości mechaniczne i niezawodne utwardzanie. W spoiwie znajduje się nadchloran amonuutleniacz i cząstki paliwa aluminiowego razem w gumowej matrycy, która wytrzymuje cykle termiczne i naprężenia mechaniczne podczas startu.
Rola | Wariant/dodatek HTPB | Opis |
Spoiwo | R-45 M | Wstępnie zmieszany przeciwutleniacz zapewniający długoterminową stabilność podczas przechowywania |
Spoiwo | R-45 HTLO | Brak przeciwutleniaczy; niższa lepkość niż R-45 M |
Spoiwo | HTPB o niskiej masie cząsteczkowej | Bardzo niska lepkość; poprawia lejność, ale może zmniejszać gęstość |
Liniowiec | HTPB z melaminą | Melamina działa jako środek zmniejszający palność w zastosowaniach wykładzinowych |
Wybieram R-45 M do programów rakiet strategicznych, gdzie trwałość ma znaczenie przez dziesięciolecia. Pakiet przeciwutleniaczy zapobiega degradacji oksydacyjnej podczas dłuższego przechowywania. R-45 HTLO nadaje się do systemów taktycznych o krótszej żywotności. Niższa lepkość ułatwia odlewanie w przypadku ziaren o złożonej geometrii. Gatunki o niskiej masie cząsteczkowej pomagają mi dostroić reologię zawiesiny, gdy potrzebuję maksymalnego obciążenia częściami stałymi w celu uzyskania wyższego impulsu właściwego.
Materiały wykładzinowe chronią obudowę silnika przed gorącymi gazami spalinowymi. Formułuję linery na bazie HTPBz melaminą w celu ograniczenia rozprzestrzeniania się płomienia i izolacji powłoki konstrukcyjnej. Wyściółka łączy ziarno paliwa z osłoną, kompensując jednocześnie zróżnicowaną rozszerzalność cieplną. Ta integralność wiązania zapobiega katastrofalnej awarii podczas zapłonu.
Kleje strukturalne w przemyśle lotniczym opierają się na CTBN i ATBN do wzmacniania środków wiążących na bazie epoksydów. Określam te gumy do wtórnego łączenia paneli kompozytowych z metalowymi ramami. Faza gumowa absorbuje naprężenia odrywające i zapobiega rozprzestrzenianiu się pęknięć wzdłuż linii wiązania kleju. Gatunki zakończone aminą zapewniają najszybsze cykle utwardzania w celu zwiększenia wydajności produkcji.
Motoryzacja i elektronika: uszczelniacze, zalewanie i powłoki
Inżynierowie motoryzacyjni toczą ciągłą walkę z wibracjami, moisture, and thermal stress. I see reactive liquid rubbers solving these challenges across multiple vehicle systems. Silicone potting compounds represent one prominent application. These materials provide elasticity, flexibility, temperature resistance up to 400°F, and resistance to moisture and chemicals. I specify them for engine control modules, battery management systems, and sensor assemblies.
The electronics industry demands reliable protection for sensitive components. Conformal coatings shield circuit boards from environmental damage. I use one-part silicone liquid rubber dips for shock dampening and vibration isolation applications. These coatings excel in severe impact cushioning and dampening of severe shock.
Typical automotive and electronics applications include:
· Vibration isolation for powertrain mounts and suspension bushings
· Severe impact cushioning for battery pack enclosures
· Dampening of severe shock in transmission control units
· Sealing of connector housings and wire harness penetrations
· Potting of ignition coils and alternator components
I choose HTBN for under-hood sealants that contact fuel and oil. The acrylonitrile content provides the chemical resistance that pure polybutadiene lacks. ATBN finds use in structural adhesives for lightweight vehicle assembly. These adhesives bond dissimilar materials like aluminum to carbon fiber composites. The rubber phase imparts the flexibility needed to accommodate differential thermal expansion between these materials.
Composite Materials: Toughening Epoxy and Vinyl Ester Systems
Composite materials suffer from one persistent weakness: brittleness. Epoxy matrices crack easily under impact or thermal shock. I solve this problem by incorporating CTBN or ATBN into the resin formulation. The rubber creates a dispersed second phase that absorbs energy and arrests crack growth.
I see the toughening mechanism working through several pathways. Rubber particles cavitate under stress, creating voids that dissipate energy. Shear yielding occurs in the epoxy matrix between particles. Rubber bridging connects crack faces and resists propagation. These mechanisms work together to multiply fracture toughness by factors of two to three.
Vinyl ester resins benefit from the same approach. These resins offer excellent corrosion resistance but suffer from poor impact strength. I add CTBN at 5 to 15 parts per hundred resin to achieve the optimal balance. Lower loadings improve toughness without sacrificing modulus. Higher loadings maximize impact resistance but reduce stiffness and glass transition temperature.
The regulatory landscape now shapes my material selections. Stringent environmental regulations limit the use of certain chemical intermediates in liquid rubber manufacturing. I track these compliance requirements carefully:
1. REACH compliance in the EU increases operational complexity and capital expenditure for manufacturers
2. EPA regulations in North America impose strict VOC emission limits on production facilities
3. Regional frameworks in Asia add further compliance burdens that disproportionately affect smaller manufacturers
4. These constraints drive investment in advanced synthesis technologies that satisfy both performance and compliance requirements
Pressure Category | Specific Pressure | Source / Driver | Impact on Bio-Based Liquid Rubbers |
Regulatory | Strict VOC emission limits | EPA (North America) | Requires investment in low-emission production technologies; bio-based formulations help meet compliance |
Regulatory | REACH compliance & regional chemical safety frameworks | EU, North America, Asia | Increases operational complexity and capital expenditure; bio-based variants reduce reliance on restricted chemical intermediates |
Sustainability | Demand for bio-based monomers | Corporate clients, eco-conscious end-users | Reduces carbon footprint and aligns with sustainable sourcing trends |
Sustainability | Chemical recycling & circular economy initiatives | US and Canada government programs | Addresses end-of-life disposal challenges of cross-linked rubbers; bio-based and recyclable formulations are prioritized |
I see manufacturers responding with bio-based liquid rubber variants. These products use monomers derived from renewable feedstocks rather than petroleum. The performance profile matches conventional grades while reducing carbon footprint. Automotive OEMs and consumer goods brands increasingly demand these sustainable options. The shift toward low-VOC formulations accelerates innovation in synthesis technology.
The composite market continues expanding in wind energy, marine, and infrastructure applications. Each sector demands specific toughening solutions. I match the rubber chemistry to the resin system and service environment. CTBN remains my default choice for epoxy systems. ATBN provides faster curing when production speed matters. HTBN offers the best oil resistance for automotive composite components.
Emerging Frontiers: Bio-Based Rubbers and Smart Materials
The sustainability movement now reaches deep into polymer science. I watch bio-based reactive liquid rubbers emerge from research laboratories into commercial reality. These products replace petroleum-derived monomers with renewable feedstocks. Castor oil, soybean oil, and crude tall oil provide the carbon backbone for these new materials. The performance profile matches conventional grades while reducing carbon footprint significantly.
I see the regulatory landscape accelerating this transition. Strict VOC emission limits from the EPA force manufacturers to rethink production chemistry. REACH compliance in the EU adds operational complexity and capital expenditure. Bio-based formulations help companies meet these requirements without sacrificing performance. Corporate clients increasingly demand sustainable sourcing across their supply chains. The chemical recycling initiatives in the US and Canada push manufacturers toward circular economy models.
The technical challenge lies in maintaining reactive end-group functionality. Bio-based polyols must still carry hydroxyl, carboxyl, or amine groups at precise concentrations. I evaluate these materials carefully for hydroxyl value and molecular weight distribution. The backbone structure differs from petroleum-derived polybutadiene. Renewable feedstocks produce more complex molecular architectures. These differences affect viscosity and curing kinetics. My testing protocols account for these variations.
Smart materials represent the second frontier. I see reactive liquid rubbers integrating with sensing and responsive technologies. The telechelic structure allows incorporation of functional nanoparticles. Carbon nanotubes and graphene platelets disperse within the rubber matrix. These additives create conductive pathways for strain sensing. The material detects deformation and reports it as a change in electrical resistance. Structural health monitoring becomes possible without separate sensor systems.
Shape memory behavior offers another avenue. I formulate liquid rubbers with reversible crosslinks that respond to temperature stimuli. The material holds a temporary shape below its transition temperature. Heating triggers recovery to the original geometry. This capability finds use in self-healing coatings and deployable aerospace structures.
Additive manufacturing transforms how I process these materials. Chromatic 3D Materials developed Reactive Liquid Additive Manufacturing technology specifically for thermoset elastomers. The process pumps two liquid feed components through a mixing tip where they react. A gel forms immediately, sealing gaps within itself. The material continues reacting with surrounding material, creating chemical bonds throughout the entire printed structure. This approach produces smooth, nonporous thermoset elastomers that require no post-processing.
I find this technology remarkable for several reasons. The liquid components adjust easily to modify toughness, flexibility, elasticity, and color without affecting print quality. I can print directly onto existing substrates like metal, plastic, or textiles. This capability reduces assembly needs and enables multi-material components. The method overcomes traditional 3D printing limitations by avoiding seams, voids, and fusing lines. Industrial applications include hydraulic-seal gaskets and air-brake membranes that demand durability.
Połączenie surowców pochodzenia biologicznego i inteligentnej produkcji stwarza nowe możliwości. Formułuję odnawialne ciekłe kauczuki z grupami reaktywnymi kompatybilnymi z przetwarzaniem RLAM. Niska lepkość tych materiałów odpowiada wymaganiom dotyczącym mieszania i osadzania. Szybka kinetyka utwardzania odpowiada procesowi tworzenia warstwa po warstwie. Ta zbieżność uwzględnia zarówno kwestie środowiskowe, jak i wydajność produkcji.
Przewiduję dalszy rozwój w tym obszarze. Producenci OEM z branży motoryzacyjnej poszukują zrównoważonych materiałów na elementy wyposażenia wnętrz. Programy lotnicze wymagają lekkich konstrukcji z wbudowanymi czujnikami. Producenci wyrobów medycznych potrzebują biokompatybilnych elastomerów z precyzyjną kontrolą właściwości. Każda aplikacja wymaga określonej chemii grup funkcyjnych i architektury szkieletowej. Ramy klasyfikacji, które opisałem wcześniej, kierują tymi wyborami.
Przyszły kierunek jest jasny. Biosurowce będą wykraczać poza obecne opcje. Nowe grupy reaktywne umożliwią zastosowanie nowych chemii utwardzania. Produkcja przyrostowa będzie wymagać bardziej rygorystycznych specyfikacji lepkości i reaktywności. Widzę, jak reaktywne ciekłe kauczuki ewoluują od półproduktów towarowych w materiały inżynieryjne do zaawansowanej produkcji. Podstawy pozostają niezmienione: funkcjonalne grupy końcowe kontrolują reaktywność, skład szkieletu reguluje kompatybilność. Zasady te będą wyznaczać kierunki innowacji przez nadchodzące dziesięciolecia.
Logika klasyfikacji pozostaje prosta: chemia grup końcowych decyduje o reaktywności, skład szkieletu reguluje kompatybilność i odporność. Wybieram gumy w oparciu o wymagania aplikacji, a nie uniwersalną wyższość. Trwa dalszy rozwój lekkich kompozytów i wysokowydajnych klejóworaz uszczelniacze samochodowe. Widzę, że Reactive Liquid Rubbers HTPB jest liderem tego rozszerzenia. Przyszłe innowacje skupiają się na surowcach pochodzenia biologicznego, nowych grupach reaktywnych i integracji wytwarzania przyrostowego. Materiały te będą ewoluować od półproduktów towarowych do rozwiązań inżynieryjnych pozwalających sprostać zaawansowanym wyzwaniom produkcyjnym.
Często zadawane pytania
Jak wybrać pomiędzy HTPB i CTBN dla mojej aplikacji?
Najpierw oceniam system żywic. HTPB nadaje się do formuł poliuretanowych wymagających doskonałej elastyczności w niskich temperaturach. CTBN najlepiej sprawdza się przy hartowaniu epoksydowym. Dopasowuję chemię grup końcowych do ścieżki utwardzania. Polaryzacja szkieletu określa kompatybilność żywicy. Weź pod uwagę środowisko serwisowe pod kątem wymagań związanych z odpornością na olej.
Jaki jest typowy okres trwałości tych reaktywnych ciekłych kauczuków?
Zalecam użycie tych materiałów w ciągu 12 miesięcy od daty produkcji. Przechowuj je w szczelnie zamkniętych pojemnikach, z dala od wilgoci i bezpośredniego światła słonecznego. Odmiany HTPB z przeciwutleniaczami wytrzymują dłużej. Zawsze przed użyciem sprawdzam liczbę hydroksylową lub karboksylową. Degradacja objawia się zwiększoną lepkością lub odbarwieniem.
Czy mogę mieszać ze sobą różne reaktywne płynne gumy?
Tak, często mieszam gumy, aby uzyskać zrównoważone właściwości. Połączenie HTPB z HTBN poprawia odporność na olej przy jednoczesnym zachowaniu elastyczności. Mieszam CTBN z ATBN, aby zrównoważyć wytrzymałość i szybkość utwardzania. Najpierw przetestuj zgodność na małej partii próbnej. Rozdzielenie faz wskazuje na problem.
Który rodzaj gumy zapewnia najlepszy stosunek ceny do wydajności?
HTPB zapewnia najniższy koszt na kilogram przy doskonałych właściwościach mechanicznych. CTBN kosztuje więcej, ale zapewnia doskonałą skuteczność hartowania epoksydowego. Pod uwagę biorę całkowity koszt preparatu, a nie tylko cenę gumy. Niższe ładunki CTBN często dają lepsze wyniki niż wyższe ładunki tańszych alternatyw.
Czy należy zachować jakieś szczególne zasady bezpieczeństwa podczas obchodzenia się z tymi materiałami?
Podczas pracy z reaktywnymi ciekłymi gumami zawsze noszę rękawice nitrylowe i okulary ochronne. Odmiany zakończone aminą wymagają szczególnej ostrożności ze względu na możliwość podrażnienia skóry. Pracować w wentylowanym pomieszczeniu, aby uniknąć wdychania oparów. Przechowywać z dala od środków utleniających i mocnych kwasów. Postępuj zgodnie ze wskazówkami producentazalecenia dotyczące kart charakterystyki.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian

 01. Jul, 2026