Żywice termoutwardzalne są cenione ze względu na wysoką sztywność, stabilność wymiarową, odporność chemiczną i silną przyczepność. Te same cechy mogą sprawić, że będą podatne na kruche pękanie. Po utworzeniu pęknięcia silnie usieciowana sieć ma ograniczoną zdolność do odkształcania się wokół wierzchołka pęknięcia, umożliwiając propagację pęknięcia przy stosunkowo niewielkiej dodatkowej energii.
Modyfikatory gumowe zmieniają to zachowanie poprzez wprowadzenie elastycznej fazy rozproszonej do termoutwardzalnej matrycy. Ich rola nie polega po prostu na zmiękczeniu utwardzonej żywicy. Odpowiednio wybrana i rozproszona faza gumowa może zmienić pole naprężeń wokół rosnącego pęknięcia, wywołać lokalne odkształcenie, zmienić ścieżkę pęknięcia i rozproszyć energię mechaniczną, zanim pęknięcie będzie mogło przejść przez matrycę.
Dlatego też hartowanie gumy żywic termoutwardzalnych jest zasadniczo strategią kontroli pęknięć. Skuteczność modyfikatora zależy od jego grup funkcyjnych, struktury molekularnej, kompatybilności z żywicą, morfologii cząstek, poziomu obciążenia oraz interakcji pomiędzy fazą gumy a otaczającą siecią termoutwardzalną.
Modyfikacja gumy zmienia to, co dzieje się na końcu pęknięcia
W niezmodyfikowanym materiale termoutwardzalnym wierzchołek pęknięcia jest obszarem silnie skoncentrowanym naprężeniom mechanicznym. Pęknięcie nie musi spowodować zniszczenia całego materiału na raz. Zamiast tego lokalna koncentracja naprężeń pozwala na stopniowe niszczenie wiązań i struktur sieciowych bezpośrednio przed pęknięciem.
Ponieważ konwencjonalna żywica epoksydowa lub inny sztywny materiał termoutwardzalny ma ograniczone odkształcenie plastyczne, wokół wierzchołka pęknięcia może znajdować się tylko niewielki obszar zdolny do pochłaniania energii. Po osiągnięciu lokalnego stanu pęknięcia pęknięcie może szybko przemieszczać się przez osnowę.
Odpowiednio zaprojektowana faza gumowa zmienia lokalną odpowiedź.
Kiedy rozprzestrzeniające się pęknięcie napotka cząstki gumy lub domeny bogate w gumę, faza elastyczna może odkształcić się znacznie bardziej niż otaczający materiał termoutwardzalny. W zależności od wielkości cząstek, przyczepności międzyfazowej, zawartości gumy i warunków utwardzania, może wystąpić jednocześnie kilka mechanizmów:
· Cząsteczki gumy mogą ulegać kawitacji pod wpływem dużych lokalnych naprężeń.
· Otaczający materiał termoutwardzalny może ulegać podatności na ścinanie i miejscowemu odkształceniu plastycznemu.
· Pęknięcie może być odchylone, rozgałęzione lub zmuszone do przemieszczania się wokół rozproszonych domen gumowych.
· Mostki gumowe i odkształcenia międzyfazowe mogą zużywać dodatkową energię pękania.
Rezultatem jest bardziej skomplikowana ścieżka pękania i większy obszar materiału zaangażowany w rozpraszanie energii. Zamiast umożliwiać pęknięciu poruszanie się po stosunkowo bezpośredniej drodze, zmodyfikowana żywica zmusza proces pękania do zużycia większej ilości energii.
Dlaczego kruche tworzywa termoutwardzalne umożliwiają szybką propagację pęknięć
Kluczową kwestią niekoniecznie jest niska wytrzymałość na rozciąganie. Materiał termoutwardzalny może mieć wysoką wytrzymałość na rozciąganie, a jednocześnie wykazywać stosunkowo słabą odporność na propagację pęknięć.
Istniejąca wcześniej wada zmienia sytuację. Na końcu tej wady naprężenia skupiają się na bardzo małym obszarze. Jeżeli otaczający materiał nie może się wystarczająco odkształcić, pęknięcie może trwać nadal po osiągnięciu kryterium lokalnego pęknięcia.
To rozróżnienie ma znaczenie przy ocenie systemu do hartowania. Preparat zapewniający wyższą wytrzymałość na rozciąganie nie zapewnia automatycznie lepszej odporności na pękanie . Odporność na pękanie należy ocenić za pomocą testów, które w szczególności mierzą energię lub naprężenie wymagane do zainicjowania i propagacji pęknięcia.
W zastosowaniach inżynieryjnych bardziej użytecznym pytaniem nie jest po prostu to, czy modyfikator gumy zwiększa wytrzymałość, ale czy zmienia sposób, w jaki utwardzona żywica reaguje na rosnące pęknięcie.
Jak faza gumy przerywa rozwój pęknięć
Zdyspergowana faza gumowa działa jak szereg lokalnych miejsc odkształcenia w sztywnej termoutwardzalnej matrycy. Gdy pęknięcie zbliża się do obszaru gumy, warunki mechaniczne wokół cząstki mogą znacznie różnić się od warunków panujących w niezmodyfikowanej żywicy.
Guma może się najpierw odkształcić, tworząc strefę, w której absorbowana jest energia mechaniczna. W zależności od składu może to spowodować kawitację wewnątrz cząstek gumy lub odklejenie na styku guma-żywica. Powstała w ten sposób redystrybucja naprężeń może następnie sprzyjać deformacji otaczającego materiału termoutwardzalnego.
Tworzy to użyteczny łańcuch zdarzeń:
naprężenie wierzchołkowe pęknięcia → odkształcenie gumy → redystrybucja naprężeń → odkształcenie osnowy → zwiększone rozpraszanie energii → wolniejsza propagacja pęknięć
Dokładna sekwencja zależy w dużym stopniu od składu chemicznego i morfologii gumy. Dlatego samo dodanie elastycznego polimeru do żywicy epoksydowej nie wystarczy, aby zagwarantować skuteczne hartowanie.
Główne mechanizmy hartowania stojące za modyfikacją gumy
Wydajność żywicy termoutwardzalnej wzmocnionej gumą wynika z kilku mechanizmów, a nie z jednego uniwersalnego efektu. Ich względne znaczenie zależy od rodzaju gumy, wielkości cząstek, obciążenia, systemu utwardzania i chemii międzyfazowej.
Kawitacja cząstek gumy
Kawitacja jest jednym z najczęściej omawianych mechanizmów w systemach epoksydowych wzmacnianych gumą.
Kiedy cząstka gumy zostanie poddana wystarczająco wysokiemu naprężeniu hydrostatycznemu w pobliżu wierzchołka pęknięcia, w cząsteczce może powstać wnęka. Nie oznacza to jednak, że cząstka staje się po prostu defektem. Tworzenie się i rozwój wnęki może zmieniać otaczające pole naprężeń i sprzyjać deformacji matrycy termoutwardzalnej.
Odkształcenie to zużywa energię, która w przeciwnym razie przyczyniłaby się bezpośrednio do propagacji pęknięć.
Ważne jest to, że kawitacja współdziała z deformacją matrycy. Cząsteczki gumy, które kawitują, nie powodując użytecznego odkształcenia w otaczającej żywicy, mogą przyczyniać się do ogólnego hartowania w znacznie mniejszym stopniu, niż oczekiwano.
Jest to jeden z powodów, dla których interfejs guma-żywica ma tak duże znaczenie. Interfejs musi być wystarczająco mocny, aby przenieść naprężenia i wygenerować pożądane odkształcenie, ale nie na tyle mocny, aby faza gumowa nie była w stanie reagować na stan naprężenia wokół wierzchołka pęknięcia.
Plastyczność przy ścinaniu w matrycy termoutwardzalnej
Ustąpienie ścinania może wytworzyć znacznie większą strefę rozpraszania energii niż sama bezpośrednia powierzchnia pęknięcia.
Gdy cząstki gumy odkształcają się lub kawitują, otaczająca matryca epoksydowa ulega zmianie stanu naprężenia. Pomiędzy cząstkami i wokół wierzchołka pęknięcia może powstać miejscowe odkształcenie ścinające. Dlatego matryca pochłania dodatkową energię poprzez odkształcenie plastyczne, zamiast pozwalać, aby cała zastosowana energia powodowała rozszerzanie się pęknięć.
Jest to szczególnie ważne, ponieważ sama faza gumowa niekoniecznie jest odpowiedzialna za pochłanianie całej energii pękania. Jego rolą jest częściowo wywołanie bardziej energochłonnej reakcji ze znacznie większej objętości otaczającego go materiału termoutwardzalnego.
Z tego powodu skuteczne mechanizmy wzmacniania gumy w żywicach epoksydowych zależą od interakcji pomiędzy fazą gumy a sztywną matrycą, a nie od samej elastyczności gumy.
Odkształcenie pęknięć i unieruchomienie pęknięć
Pęknięcie przechodzące przez niezmodyfikowany termoutwardzalny materiał ma tendencję do podążania ścieżką najmniejszego oporu. Wprowadzenie dobrze rozproszonych domen gumowych może zakłócić tę ścieżkę.
Pęknięcie może zakrzywiać się wokół cząstki, rozgałęziać się na kilka ścieżek lub zmieniać kierunek po interakcji z fazą gumową. Każde odchylenie zwiększa złożoność procesu pękania. Może zaistnieć potrzeba odkształcenia większej ilości materiału matrycy, zanim pęknięcie będzie mogło się kontynuować.
Przypinanie pęknięć może również spowalniać ruch pęknięć, zmuszając postępujący przód pęknięcia do interakcji z rozproszonymi domenami, a nie do równomiernego postępu.
To wyjaśnia, dlaczego wzrost pęknięć epoksydowych modyfikowanych gumą może znacznie różnić się od wzrostu czystej żywicy, nawet jeśli całkowita zawartość gumy jest stosunkowo niska.
Gumowe mostkowanie i efekty międzyfazowe
Mostki gumowe mogą zwiększać odporność na pękanie, gdy domeny bogate w gumę pozostają połączone w poprzek lub w pobliżu powierzchni pęknięcia podczas propagacji. Faza elastyczna może się odkształcać w miarę oddzielania się powierzchni pęknięć, co stanowi dodatkowy mechanizm absorpcji energii.
Interfejs musi być jednak dokładnie kontrolowany. Zbyt słaby interfejs może powodować przedwczesne odspojenie i powodować defekty, a nie przydatne miejsca do hartowania. Zbyt mocny interfejs może ograniczać mechanizmy odkształcenia potrzebne do rozproszenia energii.
Celem nie jest zatem maksymalna przyczepność pomiędzy gumą i żywicą za wszelką cenę. To kontrolowana interakcja międzyfazowa powoduje pożądaną reakcję na pękanie.
Dlaczego CTBN jest powszechnie stosowany do hartowania epoksydów
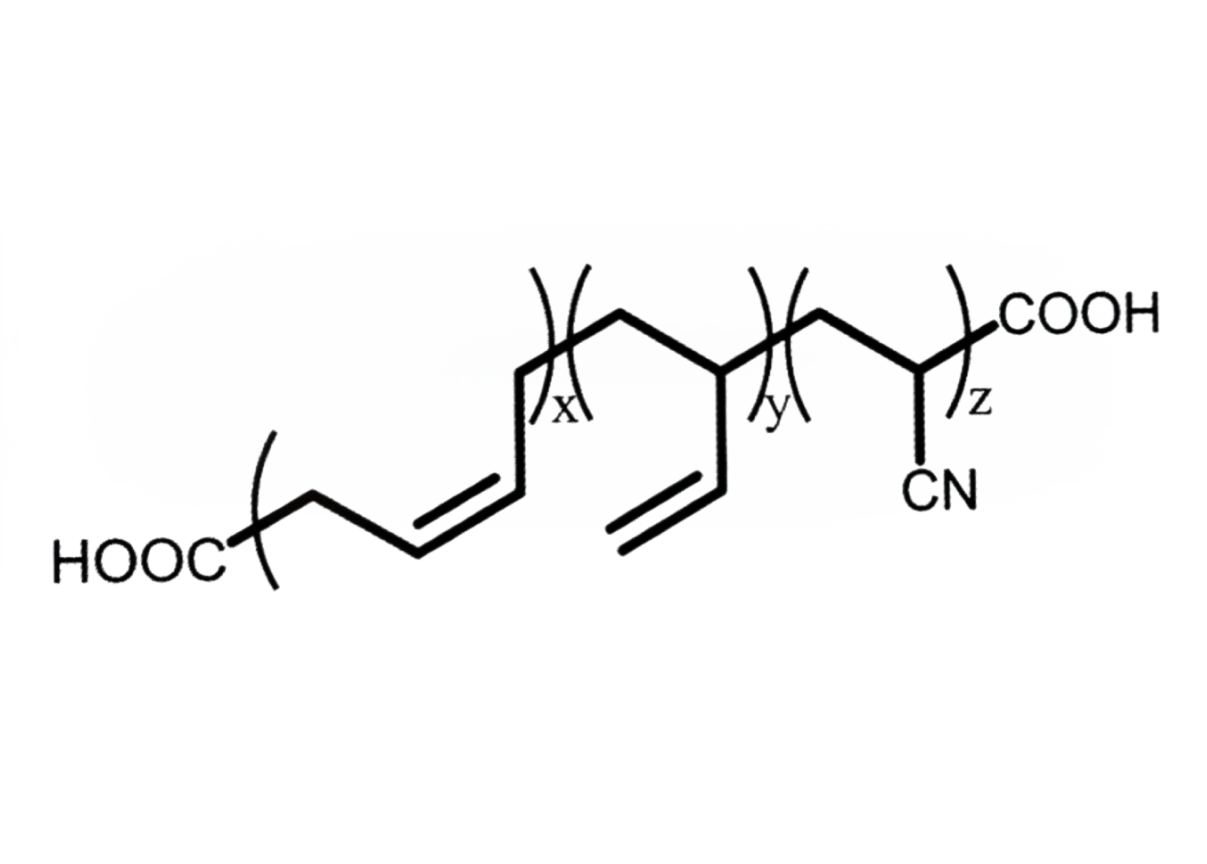
Wśród reaktywnych ciekłych kauczuków szczególną uwagę przykuwa utwardzanie epoksydowe CTBN , ponieważ skład chemiczny butadienowo-akrylonitrylu zakończonego grupą karboksylową można dostosować do układów epoksydowych, zapewniając jednocześnie elastyczną fazę gumową.
CTBN łączy elastyczny szkielet na bazie butadienu z końcowymi grupami karboksylowymi i segmentami akrylonitrylu. Ta kombinacja zapewnia użyteczną równowagę pomiędzy elastycznością, polarnością i reaktywnością chemiczną.
Grupy karboksylowe poprawiają interakcję z żywicą epoksydową
Końcowe grupy karboksylowe zapewniają miejsca reaktywne, które mogą oddziaływać z epoksydowymi systemami utwardzania. Podczas formułowania i utwardzania guma nie zachowuje się po prostu jak obojętny miękki wypełniacz. Jego skład chemiczny wpływa na sposób integrowania się z rozwijającą się siecią termoutwardzalną.
Jest to szczególnie przydatne przy projektowaniu modyfikatora gumowego do żywicy epoksydowej , ponieważ ostateczna morfologia zależy zarówno od początkowej zgodności, jak i od tego, co dzieje się podczas utwardzania.
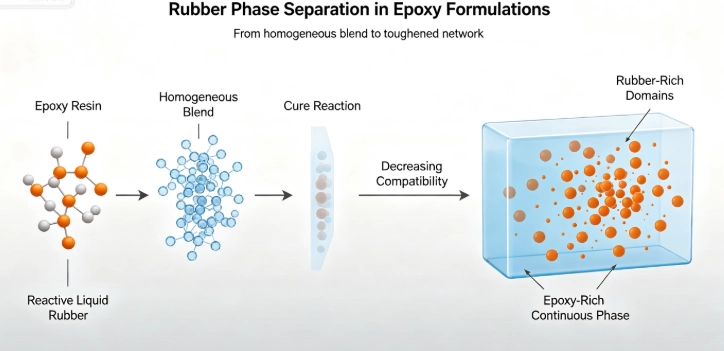
W miarę postępu utwardzania w systemie może wytworzyć się rozproszona faza gumowa w coraz sztywniejszej matrycy epoksydowej. Uzyskana morfologia określa, jak skutecznie cząstki gumy uczestniczą w kawitacji, podatności na ścinanie i ugięciu pęknięć.
Dlatego też preparat wywołujący właściwą reakcję chemiczną, ale o słabej morfologii fazowej, może powodować rozczarowujące wyniki w zakresie pękania.
Zawartość akrylonitrylu zmienia się bardziej niż odporność na olej
Akrylonitryl jest często omawiany w kontekście poprawy odporności na oleje i rozpuszczalniki, ale jego rola w układach reaktywnej ciekłej gumy jest znacznie szersza.
Zwiększenie zawartości akrylonitrylu zmienia polaryzację szkieletu gumy. Może to mieć wpływ na jego kompatybilność z systemami żywic polarnych, zachowanie separacji faz, lepkość i morfologię powstającą podczas utwardzania.
Stwarza to kompromis w zakresie formułowania. Wyższa polarność może poprawić interakcję z niektórymi systemami termoutwardzalnymi, podczas gdy nadmierne zmiany w składzie szkieletu mogą zmniejszyć elastyczność w niskich temperaturach związaną ze strukturą głównie polibutadienową.
Dlatego dla inżynierów wybierających CTBN istotną kwestią nie jest po prostu to, czy dany gatunek zawiera akrylonitryl. Bardziej użytecznym pytaniem jest, w jaki sposób zawartość akrylonitrylu, masa cząsteczkowa, funkcyjność karboksylowa i lepkość odpowiadają docelowej żywicy i procesowi utwardzania.
Inne gatunki CTBN firmy Chem zapewniają różne kombinacje liczby karboksylowej i lepkości, umożliwiając formulatorom zrównoważenie wymagań przetwórczych z pożądanymi właściwościami utwardzenia.
Załadunek gumy nie jest prostą decyzją „Więcej znaczy lepiej”.
Zwiększanie ilości gumy może zwiększyć liczbę potencjalnych miejsc rozpraszania energii, ale to nie znaczy, że wytrzymałość będzie rosła w nieskończoność.
Przy niskim obciążeniu może nie być wystarczającej ilości zdyspergowanej fazy gumowej, aby znacząco zmienić zachowanie wierzchołka pęknięcia. Przy większym obciążeniu morfologia może się znacznie zmienić, a elastyczna faza może zacząć wpływać na właściwości, które wcześniej były zdominowane przez sztywną sieć termoutwardzalną.
Załadunek gumy | Typowy efekt | Główny problem związany z formułowaniem |
Niski | Ograniczona zmiana w propagacji pęknięć | Za mało domen gumowych, aby rozproszyć znaczną energię |
Umiarkowany | Większa odporność na pękanie | Wymaga kontroli wielkości cząstek i dyspersji |
Wysoki | Większa zawartość fazy elastycznej | Możliwe zmniejszenie modułu, Tg i stabilności obróbki |
Co się dzieje, gdy zawartość gumy jest zbyt niska
Gdy stężenie gumy jest niewystarczające, odległość pomiędzy domenami gumy może być zbyt duża, aby utworzyć skuteczną strukturę wzmacniającą.
Pęknięcie może po prostu przejść przez obszary bogate w żywicę epoksydową, nie wchodząc w interakcję z wystarczającą ilością cząstek gumy. Żywica może wykazywać niewielką poprawę odporności na uderzenia, podczas gdy jej podstawowe zachowanie w zakresie propagacji pęknięć pozostaje stosunkowo niezmienione.
Z tego powodu optymalne obciążenie powinno zostać ustalone poprzez badanie pękania, a nie wybierane wyłącznie na podstawie ogólnych wytycznych dotyczących receptury.
Co się dzieje, gdy zawartość gumy jest zbyt wysoka
Nadmiar gumy może powodować inny zestaw problemów.
Utwardzona żywica może stracić sztywność, a temperatura zeszklenia może się zmienić w zależności od receptury. Lepkość może również znacznie wzrosnąć przed utwardzeniem, wpływając na operacje mieszania, odgazowywania, odlewania i powlekania.
Co ważniejsze, nadmiar kauczuku może zmienić morfologię fazową z kontrolowanej struktury rozproszonej na strukturę zawierającą większe domeny bogate w kauczuk. Domeny te mogą stać się raczej defektami niż skutecznymi witrynami wzmacniającymi.
Celem jest zatem znalezienie punktu, w którym odporność na pękanie poprawia się bez przemieszczania żywicy poza wymagane okno mechaniczne i technologiczne .
Rozmiar i dyspersja cząstek gumy mogą decydować o wyniku
Ilość gumy w preparacie to tylko jedna część równania. Równie ważny może być sposób rozprowadzenia gumy w materiale termoutwardzalnym.
Dobrze zaprojektowany preparat powinien dawać stosunkowo jednolitą fazę rozproszoną o kontrolowanych wymiarach cząstek. Jeśli cząstki są zbyt duże, zbyt ciasno upakowane lub słabo związane z matrycą, oczekiwane mechanizmy hartowania mogą nie rozwinąć się zgodnie z zamierzeniami.
Rozmiar cząstek kontroluje mechanizm hartowania
Rozmiar cząstek wpływa na przenoszenie naprężeń pomiędzy gumą a materiałem termoutwardzalnym.
Bardzo duże domeny gumowe mogą zachowywać się bardziej jak defekty strukturalne niż cząstki kontrolowanego hartowania. Tymczasem wyjątkowo małe domeny mogą nie powodować takiej samej kawitacji i zachowania plastyczności matrycy w odpowiednich warunkach naprężenia.
Optymalna morfologia zależy od składu chemicznego żywicy i systemu utwardzania. Nie ma uniwersalnej wielkości cząstek, która gwarantowałaby najwyższą odporność na pękanie dla każdego preparatu epoksydowego lub termoutwardzalnego.
Ważna jest relacja pomiędzy:
wielkość cząstek + odstępy międzycząstkowe + wytrzymałość granicy faz + właściwości matrycy
Zmienne te określają, czy pęknięcie oddziałuje z fazą gumy w kontrolowany sposób.
Słaba dyspersja tworzy nowe miejsca inicjacji pęknięć
Złe wymieszanie może osłabić dobrze dobrany modyfikator.
Duże aglomeraty tworzą obszary o różnej sztywności i rozkładzie naprężeń w stosunku do otaczającej żywicy. Pod obciążeniem mechanicznym obszary te mogą stać się preferowanymi miejscami inicjacji pęknięć.
Dlatego też preparat należy oceniać po utwardzeniu, a nie tylko po zmieszaniu. Mikroskopia powierzchni pęknięcia może ujawnić, czy guma utworzyła zamierzoną rozproszoną morfologię lub czy występują duże domeny i rozdział faz.
W przypadku rozwoju produkcji inżynierowie powinni zwrócić szczególną uwagę na:
· historia temperatury mieszania i ścinania;
· zmiany lepkości podczas wprowadzania;
· temperatura utwardzania i szybkość reakcji;
· Ostateczna morfologia cząstek gumy.
Czynniki te mogą określić, czy przy tym samym nominalnym obciążeniu gumy powstaje materiał wzmocniony, czy niespójny.
Jak ocenić odporność na pękanie po modyfikacji gumy
Modyfikatora gumowego nie należy oceniać wyłącznie na podstawie wytrzymałości na rozciąganie. Celem modyfikacji jest zmiana zachowania materiału, gdy już występuje pęknięcie lub poważna wada.
Wytrzymałość na rozciąganie nie mówi wszystkiego
Próba rozciągania mierzy reakcję materiału na stosunkowo równomierne przyłożone obciążenie. Rozwój pęknięć jest zasadniczo inny, ponieważ naprężenia skupiają się na wierzchołku pęknięcia.
Preparat może zachować większość swojej wytrzymałości na rozciąganie, jednocześnie powodując znaczną poprawę odporności na pękanie. I odwrotnie, preparat może wykazywać większe wydłużenie, ale zapewniać niewielką poprawę w zakresie rozprzestrzeniania się pęknięć.
Z tego powodu programy rozwojowe powinny badać właściwości związane z pękaniem obok konwencjonalnych danych mechanicznych.
Przydatne pomiary obejmują:
· odporność na pękanie
· Krytyczny współczynnik intensywności naprężeń
· krytyczna szybkość uwalniania energii odkształcenia
· odporność na uderzenia
· zachowanie związane z powstawaniem pęknięć zmęczeniowych
Odpowiedni test zależy od zamierzonego zastosowania, ale zasada pozostaje ta sama: zmierzyć właściwość odpowiadającą rzeczywistemu trybowi awarii.
Na co zwrócić uwagę podczas badania pękania
Dane dotyczące pęknięć stają się znacznie bardziej przydatne, gdy są połączone z analizą morfologiczną.
If fracture toughness increases, engineers should examine the fracture surface to determine why. Evidence of rubber particle cavitation, matrix shear yielding, crack deflection, and controlled debonding can help establish whether the intended toughening mechanism is actually operating.
At the same time, monitor properties that could be negatively affected by rubber addition. Tg, modulus, viscosity, cure behavior, and dimensional stability should be considered alongside fracture resistance.
This approach prevents a common formulation mistake: optimizing one mechanical number while creating a problem somewhere else in the production process.
Choosing a Rubber Modifier for a Thermoset Resin
The right modifier depends first on the resin and curing chemistry, not on which rubber has the highest nominal toughness improvement.
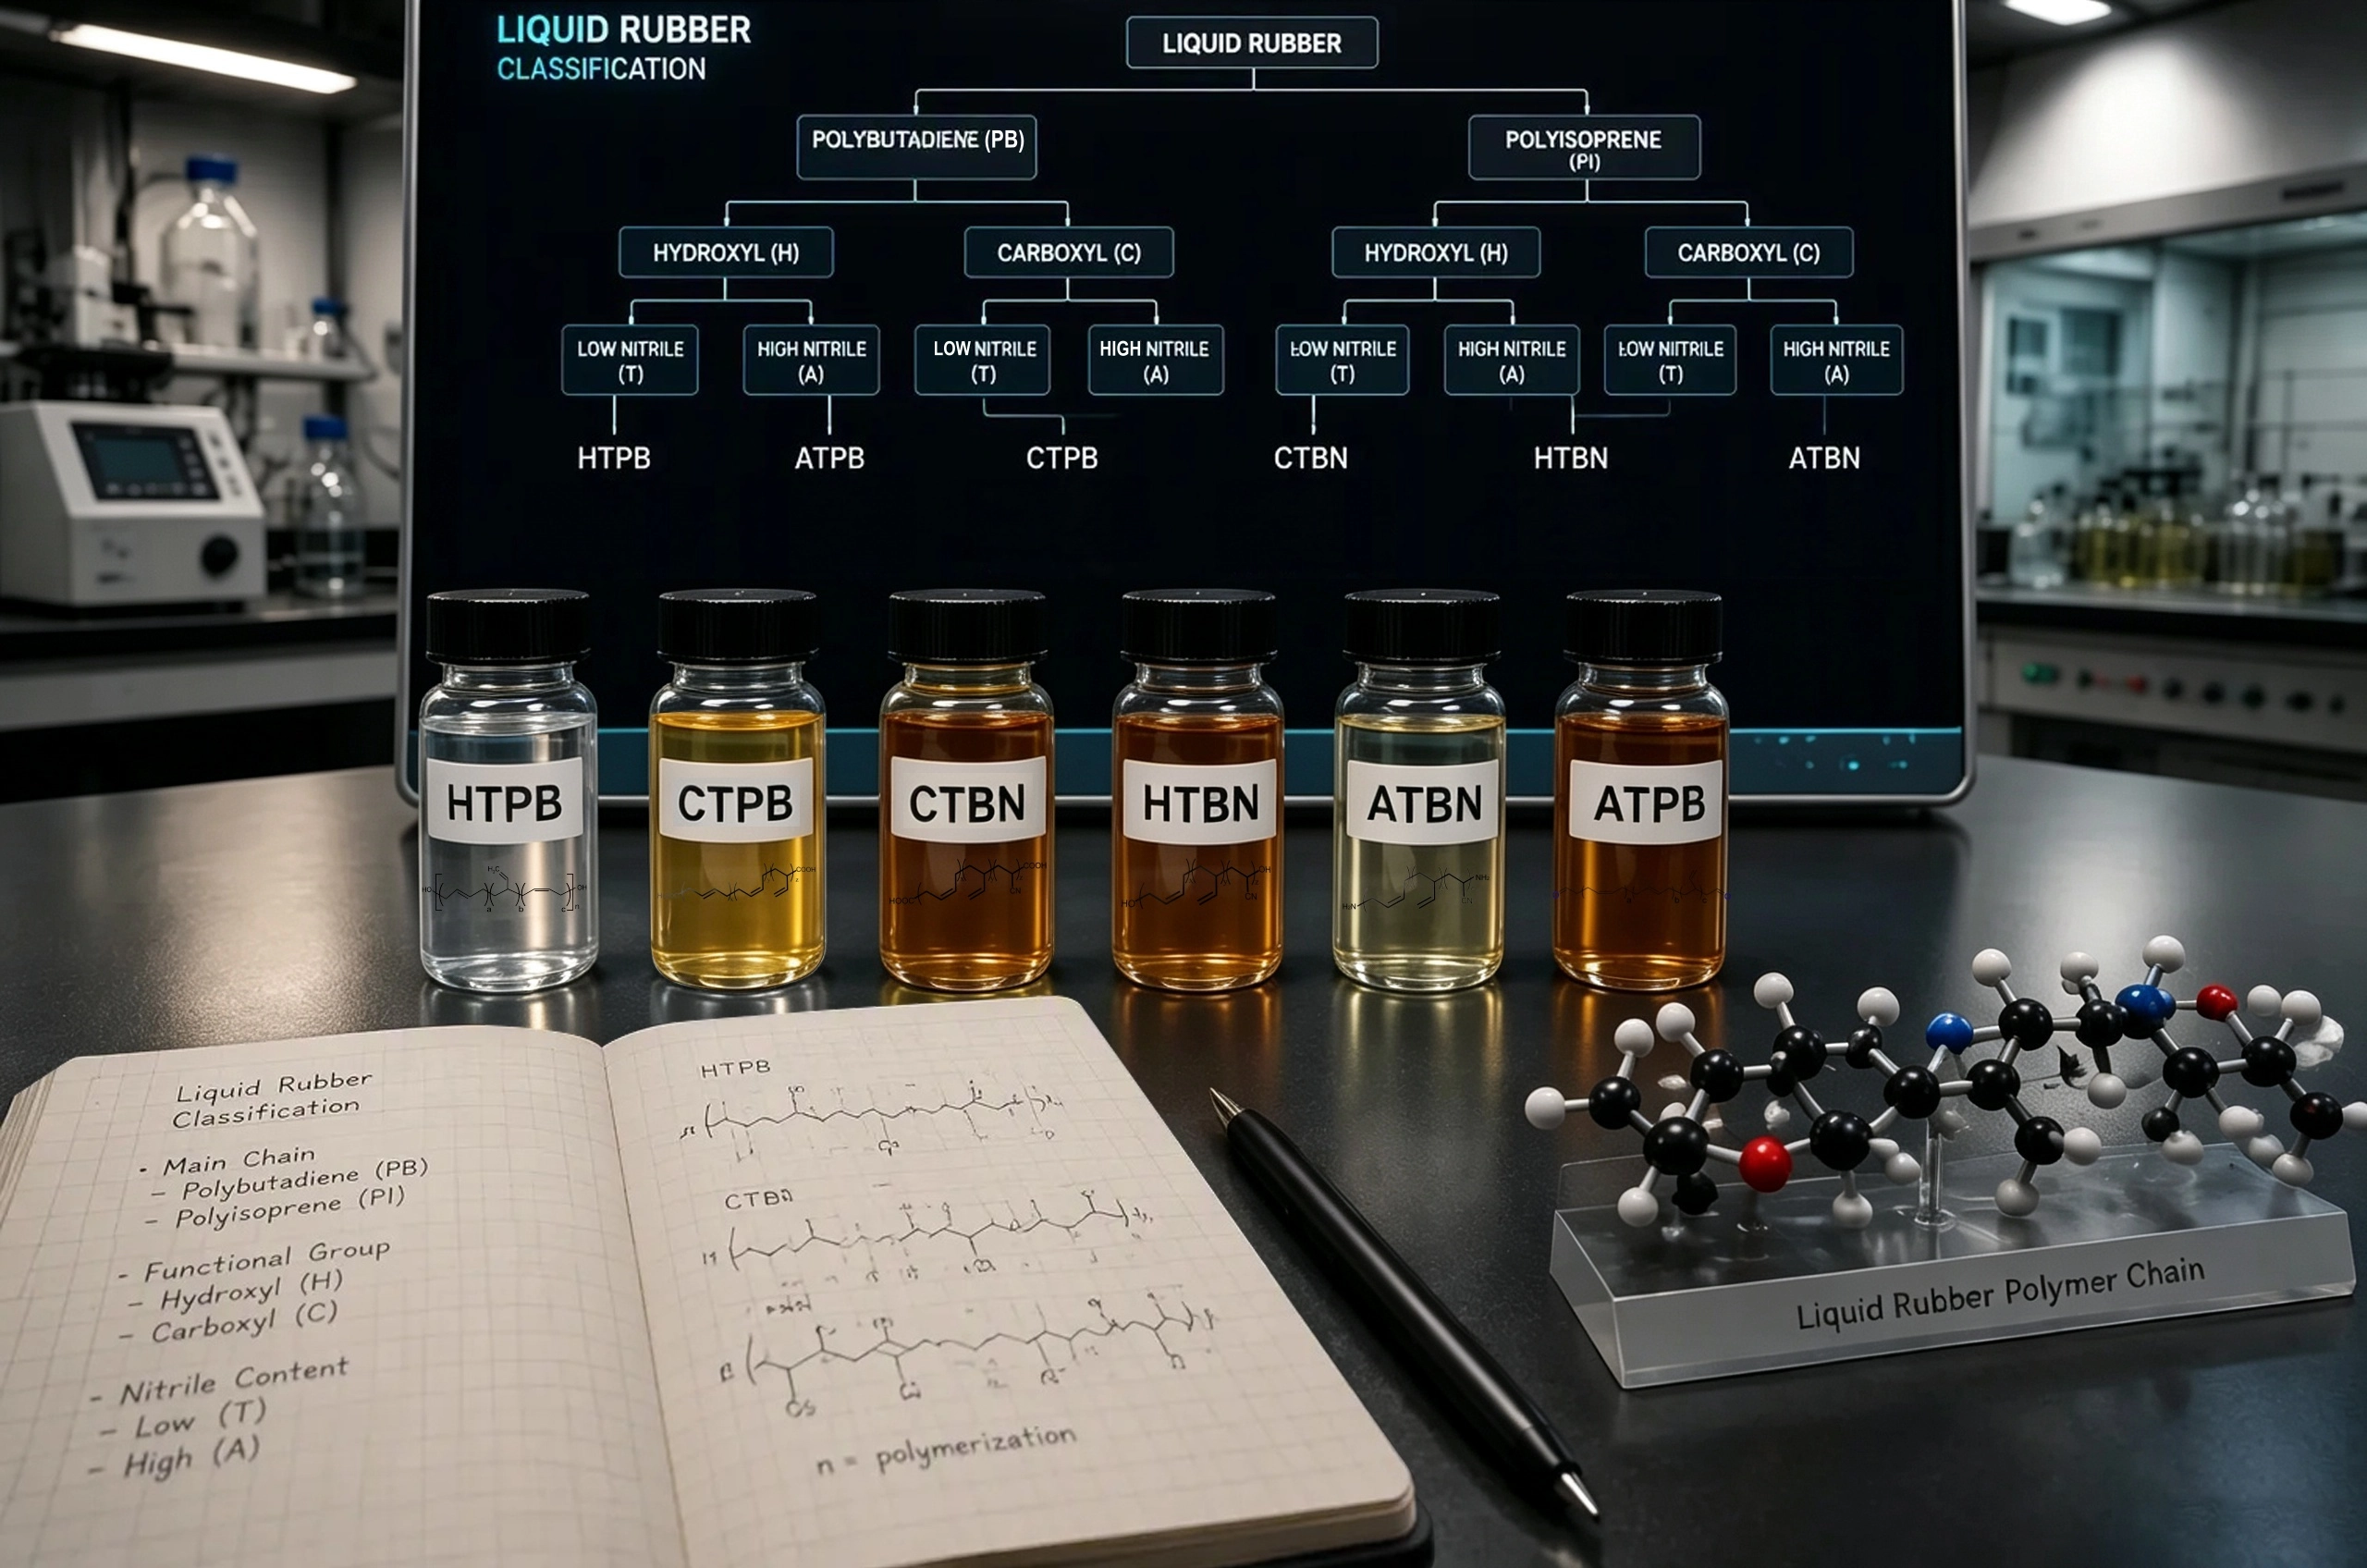
Modifier | Functional group | Main characteristic | Typical resin direction |
HTPB | Hydroxyl | Excellent flexibility and low-temperature performance | Polyurethane |
CTPB | Carboxyl | Flexibility and reactive toughening | Epoxy and thermosets |
CTBN | Carboxyl + nitrile | Epoxy compatibility and toughening | Epoxy systems |
HTBN | Hydroxyl + nitrile | Flexibility with improved chemical resistance | Polyurethane |
ATBN | Amine + nitrile | High reactivity and adhesion | Epoxy and composite systems |
For a broader comparison of these materials, the reactive liquid rubber portfolio provides a useful starting point for matching end-group chemistry with the target resin.
Match Functional Groups to the Curing System
The terminal functional group determines how the rubber participates in the formulation.
Hydroxyl-terminated materials are naturally suited to polyurethane chemistry. Carboxyl-terminated materials such as CTBN and CTPB are widely considered for epoxy toughening. Amine-terminated materials such as ATBN can provide direct reactivity with epoxy systems while also contributing to adhesion.
This is the first selection filter.
A rubber that has excellent mechanical performance in one resin system may be poorly suited to another because its functional groups do not provide the required reaction pathway or compatibility.
Consider Viscosity Before Making a Performance Decision
Reactive liquid rubbers are processed as liquids, but their viscosity can vary substantially with molecular characteristics and functionalization.
A grade that produces excellent fracture toughness in a laboratory formulation may still be impractical if it creates excessive mixing torque, poor dispersion, difficult degassing, or inconsistent coating behavior.
For production-scale formulation, processability is part of material performance.
The modifier has to work not only after curing but also during weighing, mixing, transfer, casting, coating, and curing.
Check the Phase Morphology After Curing
The final cured structure is the best evidence of whether the selected modifier is doing what it should.
Przydatny program rozwoju powinien porównać czysty termoutwardzalny materiał z kilkoma stężeniami modyfikatorów i zbadać zarówno właściwości mechaniczne, jak i morfologię pęknięć. Pozwala to określić, czy wyższa odporność na pękanie rzeczywiście odpowiada oczekiwanym mechanizmom fazy gumowej.
Celem nie jest wytworzenie jak największej ilości gumy. Ma to na celu wytworzenie kontrolowanej fazy gumowej, która w przewidywalny sposób oddziałuje z wierzchołkiem pęknięcia .
Gdzie najbardziej przydatne są termoutwardzalne gumy
Korzyści z modyfikacji gumy stają się szczególnie istotne, gdy elementy termoutwardzalne narażone są na uderzenia, obciążenia cykliczne, naprężenia termiczne lub wady, których nie można całkowicie wyeliminować podczas produkcji.
Kleje strukturalne i materiały kompozytowe
Kleje strukturalne są narażone na naprężenia odrywające i ścinające, które mogą powodować wysoce zlokalizowane uszkodzenia. Krucha warstwa kleju może pozwolić na szybkie przemieszczanie się pęknięcia po jego zainicjowaniu.
Systemy epoksydowe wzmocnione gumą mogą rozpraszać energię wokół czoła pęknięcia i poprawiać odporność na propagację pęknięć. Jest to szczególnie przydatne przy łączeniu różnych materiałów, gdzie różnice w rozszerzalności cieplnej mogą wprowadzić dodatkowe naprężenia w warstwie kleju.
W przypadku konstrukcji kompozytowych ta sama zasada dotyczy matrycy epoksydowej. Poprawa odporności matrycy na pękanie może pomóc w ograniczeniu wzrostu uszkodzeń po uderzeniu lub obciążeniu cyklicznym.
Hermetyzacja elektryczna i przemysłowa
Termoutwardzalne kapsułki i masy do zalewania mogą ulegać powtarzającej się rozszerzalności cieplnej i kurczeniu podczas użytkowania. Nawet jeśli materiał początkowy jest mocny, cykle termiczne mogą powodować wewnętrzne naprężenia wokół interfejsów, narożników i osadzonych komponentów.
Kontrolowana faza elastyczna może zapewnić dodatkowe mechanizmy odprężające, nie wymagając od całego materiału zachowywania się jak elastomer.
Wyzwaniem przy formułowaniu jest zwiększenie odporności na pękanie przy jednoczesnym zachowaniu właściwości elektrycznych, termicznych, wymiarowych i chemicznych wymaganych w danym zastosowaniu.
Konstrukcje samochodowe i lekkie
Konstrukcje samochodowe coraz częściej łączą metale, kompozyty i sztuczne tworzywa sztuczne. Materiały te nie zawsze rozszerzają się i kurczą w tym samym tempie, co stawia dodatkowe wymagania klejom i matrycom kompozytowym.
Modyfikacja gumy może pomóc utwardzonemu termoutwardzowi tolerować lokalne odkształcenia i powtarzające się obciążenia. W zastosowaniach, w których występuje olej, paliwo lub inne chemikalia, ciekłe kauczuki zawierające nitryl mogą zapewnić dodatkową zaletę w postaci zwiększonej odporności chemicznej.
Najlepszy wybór zależy zatem zarówno od zachowania przy pękaniu, jak i od środowiska pracy .
Praktyczna granica hartowania gumy
Modyfikacja gumy nie jest darmowym ulepszeniem. Zwiększenie odporności na pękanie może wiązać się ze zmianami innych właściwości, a zmiany te muszą pozostać akceptowalne w ostatecznym zastosowaniu.
Wyższa zawartość gumy może poprawić wytrzymałość, ale zmniejszyć sztywność. Wysoce elastyczny modyfikator może zwiększyć odporność na uderzenia, ale obniżyć Tg. Gatunek o wyższej lepkości może dawać użyteczne właściwości po utwardzeniu, ale komplikuje mieszanie i przetwarzanie.
Ta sama zasada dotyczy kompatybilności. Kauczuk, który jest zbyt niezgodny, może tworzyć domeny o dużych rozmiarach, podczas gdy nadmierna kompatybilność może tłumić rozdzielanie faz potrzebne do utworzenia skutecznej rozproszonej struktury kauczuku.
Najbardziej użytecznym sformułowaniem jest zatem takie, które równoważy kilka zmiennych jednocześnie:
odporność na pękanie + moduł + Tg + lepkość + morfologia fazowa + odporność chemiczna
Z tego powodu wybór modyfikatora gumy powinien rozpocząć się od oczekiwanego rodzaju uszkodzenia i warunków przetwarzania, a nie tylko od docelowej wartości wytrzymałości.
Jeżeli celem jest kontrolowanie wzrostu pęknięć w żywicach termoutwardzalnych , modyfikator należy uwzględnić jako część całej receptury. Chemia grup funkcyjnych określa reaktywność, skład szkieletu wpływa na kompatybilność, a proces utwardzania ustala morfologię fazy końcowej. Łącznie te czynniki decydują o tym, czy faza gumowa stanie się skutecznym mechanizmem rozpraszania energii, czy po prostu kolejnym źródłem zmienności.
Często zadawane pytania
Co robi CTBN, aby przerwać wzrost w żywicy epoksydowej?
CTBN może spowolnić propagację pęknięć, tworząc zdyspergowaną fazę gumową w matrycy epoksydowej. Kiedy pęknięcie dociera do domen gumowych, kawitacja, ugięcie osnowy przy ścinaniu, ugięcie pęknięcia i inne mechanizmy odkształcenia mogą pochłonąć dodatkową energię pękania. Skuteczność zależy w dużym stopniu od obciążenia CTBN, morfologii cząstek, interakcji międzyfazowych i systemu utwardzania epoksydowego.
Czy dodanie większej ilości gumy zawsze poprawia wytrzymałość żywicy epoksydowej?
Nie. Zwiększanie zawartości gumy może poprawić odporność na pękanie w zakresie zależnym od receptury, ale nadmierne obciążenie może zmniejszyć moduł lub Tg, zwiększyć lepkość i stworzyć niekorzystną morfologię faz. Optymalny poziom należy ustalić poprzez badanie pękania i analizę utwardzonej mikrostruktury.
Jak wybrać pomiędzy CTBN i ATBN do hartowania epoksydowego?
Zacznij od chemii utwardzania i wymaganego zachowania podczas przetwarzania. CTBN zapewnia grupę karboksylową i jest szeroko stosowany do utwardzania epoksydów, podczas gdy ATBN łączy w sobie grupę aminową ze szkieletem zawierającym nitryl i może zapewnić silną reaktywność i przyczepność. Ostateczny wybór powinien również uwzględniać lepkość, kompatybilność, szybkość utwardzania, odporność chemiczną i wymaganą równowagę pomiędzy wytrzymałością i sztywnością.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 25. Aug, 2026